Краткий ответ: вал правят прессом на двух опорах (призмах): давят в вершину прогиба с перегибом, потому что после снятия нагрузки металл упруго возвращается, и замеряют результат индикатором. Усилие, с которого сталь в середине вала начинает течь, считают по изгибу балки на двух опорах: F = π × σт × d³ / (8 × L), где d — диаметр вала, L — расстояние между призмами, σт — предел текучести.
Вступление полностью
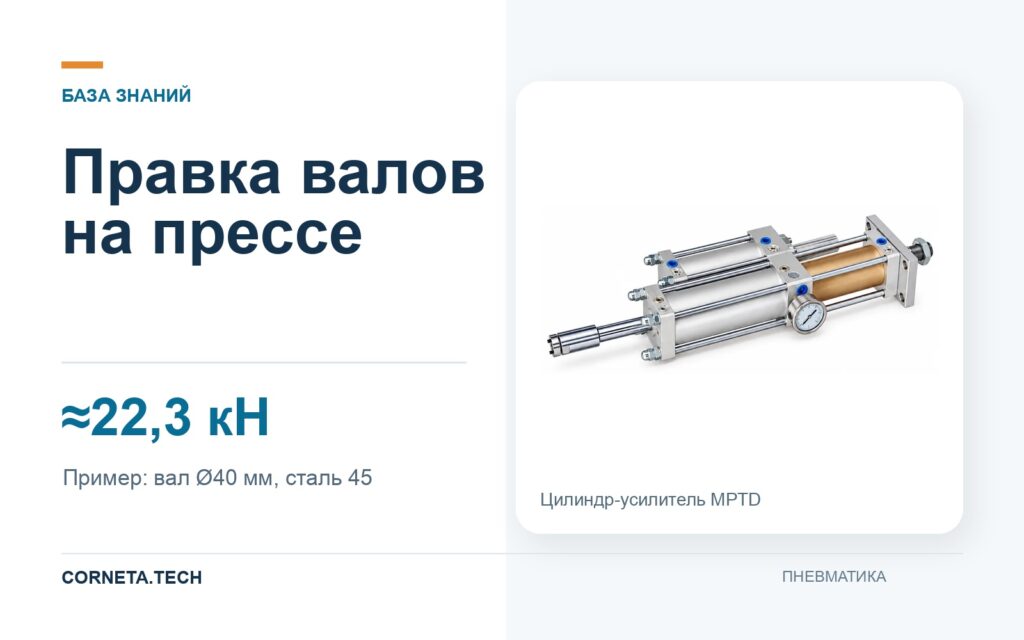
Пример: вал Ø40 мм из стали 45, призмы на расстоянии 400 мм: F ≈ 22,3 кН (≈ 2 270 кгс), с запасом 1,5 — около 33,5 кН (≈ 3 410 кгс). По таблице SNS MPTF исполнению Ø80 5T такое усилие соответствует при давлении около 0,335 МПа. Для наших MPT/MPTD это лишь предварительная оценка: рабочее давление назначают по паспорту выбранного исполнения WAALPC.
Товары из статьи
Поставка всех позиций — 3–5 недель.

Содержание статьи (9 разделов)
Как правят вал на прессе и зачем нужен перегиб?
В схеме с пуансоном сверху вал кладут на две призмы выпуклой стороной вверх и давят сверху на выпуклую сторону в вершине изгиба. Сила направлена против исходного прогиба. Если дать нагрузку, не выходящую за упругую область, вал после снятия усилия вернётся в прежнюю форму. Выправить его можно только пластической деформацией: нужно прогнуть вал дальше, чем он искривлён, а после снятия нагрузки часть изгиба уйдёт обратно. Поэтому правку ведут шагами: подача, снятие нагрузки, замер индикатором на стойке, следующая подача чуть больше. Грубо давить «до результата» нельзя: пластическая деформация необратима, и перегнуть вал в обратную сторону проще, чем выправить.
Если прогиб велик, а усилие ограничено прочностью вала, одной правки в исходном положении не хватает. Для такого случая известен приём: вал после первой нагрузки освобождают, поворачивают на угол и правят ещё раз в повёрнутых положениях. Ограничение понятное: у вала есть предел, и добиваться прямизны любой ценой не стоит.
Как посчитать усилие правки?
Для предварительного расчёта принимаем сплошной круглый вал постоянного сечения, две шарнирные опоры и силу посередине пролёта. Модель не учитывает исходные остаточные напряжения и местный контакт с оснасткой; при смещении пуансона от середины момент пересчитывают. Наибольший изгибающий момент равен M = F × L / 4. Для круглого сечения момент сопротивления изгибу W = π × d³ / 32. Напряжение σ = M / W достигает предела текучести σт при F = π × σт × d³ / (8 × L). Это усилие, с которого волокна в середине вала начинают течь, то есть с которого начинается остаточная деформация. Для учебного примера выбираем усилие в 1,5 раза выше расчётного начала текучести. Этот коэффициент не задаёт готовый режим правки: нужный остаточный прогиб зависит от исходной кривизны, материала и истории нагружения. Для идеально упругопластического материала без упрочнения предельный пластический момент сплошного круга Mпл = σт × d³ / 6. Отношение к моменту начала текучести равно 16 / (3π) ≈ 1,7. Для вала Ø40 мм при пролёте 400 мм этому пределу модели соответствует сила около 37,9 кН (≈ 3 860 кгс). Это не универсальная верхняя граница усилия правки реального вала и не разрешение нагружать его до пластического шарнира: упрочнение и остаточные напряжения модель не описывает.
Прогиб вала в момент начала текучести даёт формула прогиба балки f = F × L³ / (48 × E × I), где I = π × d⁴ / 64. В принятой модели без исходных остаточных напряжений это около 1,2 мм дополнительного прогиба под нагрузкой к началу текучести. Для уже искривлённой детали это расчётный ориентир, а не универсальный порог правки. Отсюда практическое следствие: вал с изгибом в десятые доли миллиметра прогибают заметно сильнее его собственной кривизны, а потом возвращают шагами.
Пример: вал Ø40 из стали 45, призмы на расстоянии 400 мм
Допущения примера: сталь 45 после нормализации, σт = 355 МПа, E = 2·10⁵ МПа; значения предела текучести берите из сертификата на ваш прокат.
- Усилие начала течения. F = π × 355 × 40³ / (8 × 400) = π × 355 × 64 000 / 3 200 ≈ 22 300 Н ≈ 22,3 кН. Переводим в килограммы-силы: 22 300 / 9,81 ≈ 2 270 кгс.
- Запас 1,5. 22,3 × 1,5 ≈ 33,5 кН, то есть около 3 410 кгс.
- Прогиб при начале течения. f = 22 300 × 400³ / (48 × 2·10⁵ × 125 664) ≈ 1,18 мм, где I = π × 40⁴ / 64 ≈ 125 664 мм⁴.
- Усилитель. У SNS MPTF Ø80 исполнения 5T по таблице этого изготовителя F = K × p, K = 1 000 кгс на 1 кгс/см². Тогда p ≈ 3,41 кгс/см² ≈ 0,335 МПа (1 кгс/см² = 0,0980665 МПа). Это внутри заявленного диапазона наших MPT/MPTD 0,2–0,8 МПа, но само совпадение диапазонов не подтверждает их усилие по таблице SNS.
Для сравнения: по таблице SNS MPTF Ø63 исполнения 3T (K = 500) получилось бы p ≈ 6,82 кгс/см² ≈ 0,67 МПа. Это близко к последней точке таблицы SNS, 7 кгс/см² ≈ 0,686 МПа; резерв по усилию в пределах этой таблицы мал. Значения K взяты из таблицы SNS для MPTF; для MPT и MPTD это оценка, точное усилие уточняйте у инженера.
Таблица: усилие начала течения для типовых валов
Расчёт по той же формуле, сталь 45 (σт = 355 МПа), запас 1,5. В последнем столбце — исполнение, чей каталожный номинал не ниже требуемого усилия; уточнение по давлению — по таблице усилий для вашей серии.
листайте таблицу вбок →
| Вал d × L, мм | F начала течения, кН | С запасом 1,5, кгс | Исполнение усилителя по номиналу |
|---|---|---|---|
| 20 × 300 | 3,7 | ≈ 570 | Ø63, 1T |
| 30 × 400 | 9,4 | ≈ 1 440 | Ø63, 3T |
| 40 × 400 | 22,3 | ≈ 3 410 | Ø80, 5T |
| 40 × 600 | 14,9 | ≈ 2 270 | Ø63, 3T |
| 50 × 600 | 29,0 | ≈ 4 440 | Ø80, 5T |
| 60 × 800 | 37,6 | ≈ 5 760 | Ø100, 10T |
| 80 × 800 | 89,2 | ≈ 13 640 | Ø125, 15T |
| 100 × 800 | 174,3 | ≈ 26 650 | Ø160, 30T |
Ряд усилий серий MPT и MPTD по прайсу WAALPC: Ø63 — 1T и 3T, Ø80 — 5T, Ø100 — 10T, Ø125 — 15T и 20T, Ø150 — 25T, Ø160 — 30T и 40T. Строки таблицы читать как «по номиналу»: чем ближе требуемая сила к номиналу, тем выше нужное давление воздуха.
Где правка прессом заканчивается
Для условного вала Ø100 мм при пролёте 800 мм расчёт с коэффициентом 1,5 даёт около 26 650 кгс: Ø160 30T подходит только по обозначенному номиналу, доступное усилие при вашем давлении проверяют отдельно. Выбор пресса зависит от силы, нагруженного хода и жёсткости оснастки. При неизменных диаметре и материале увеличение пролёта L снижает расчётное усилие начала текучести, поэтому сама по себе большая длина не требует перехода на гидравлический пресс. У газогидравлического усилителя рабочее усилие тоже передаёт масло; различается источник привода. Вторая граница — материал. Закалённый вал твёрд и мало пластичен: при изгибе он может дать трещину раньше, чем заметно выправится, поэтому правка закалённых поверхностей прессом — риск излома и допускается только по технологии на вашу деталь. Коленчатые валы с щеками и противовесами нельзя править по схеме «две опоры и пуансон»: расчёт балки постоянного сечения к ним неприменим, а сила через щёки нагружает шейки и галтели. Здесь нужен специальный пресс и расчёт под вашу деталь.
Какой усилитель выбрать для пресса правки
На правке нужна большая сила на коротком ходу: прогиб вала измеряется миллиметрами. Это ровно то, для чего созданы газогидравлические усилители: воздух двигает поршень быстро, а на ходе усиления сила вырастает в десятки раз. Ход усиления у MPT — 5–20 мм по исполнению. Его должно хватать на всё перемещение под большой нагрузкой, включая упругую деформацию пресса и оснастки; одного значения остаточного прогиба вала для выбора хода недостаточно. Для валов разной длины и разной кривизны удобнее MPTD-80-1~100, 78 280 ₽: у серии регулируемый полный ход, который согласуют с оснасткой и положением детали; нагруженный участок должен помещаться в выбранный ход усиления, а исполнение по усилию (5T) называют при заказе. Если станок правит валы одного типоразмера, достаточно MPT-80-1~100, 55 290 ₽. Принцип работы усилителя разобран в статье про пневмогидравлический цилиндр.
Подачу шагами обеспечивает регулятор давления с манометром: наш ARG, от 3 420 ₽, позволяет менять давление малыми ступенями и записывать число для каждого вала. Подвод и возврат ведёт распределитель 5/2 серии 4V, от 820 ₽; узел усиления включает отдельный распределитель 3/2 3V, от 550 ₽, когда пуансон коснулся вала. Дроссели с обратным клапаном AS, от 180 ₽, на портах цилиндра, с дросселированием на выпуск, делают подвод плавным: резкий удар в вал при пуске хуже для детали, чем большая сила. Выхлоп гасит глушитель PSL, от 30 ₽. Присоединительная резьба у распределителей и регуляторов внутренняя — G. Максимальное рабочее давление распределителей 4V — 0,8 МПа. У ARG значение 0,1–0,85 МПа в каталоге обозначает диапазон настройки выхода, а допустимое давление на входе проверяют отдельно по паспорту. Сеть 10 бар (1,0 МПа) напрямую на 4V не подают; регулятор выбирают с подходящим входным допуском, а выход ограничивают допустимым давлением всех элементов схемы.
Правка — это работа с большой силой в зоне рук. Нужны рассчитанные по риску ограждение и защита от выброса детали. Если применяется двуручное управление, необходима проверенная функция безопасности с контролем обоих органов управления, прекращением опасного движения при отпускании любого из них и защитой от обхода и повторного пуска; двух обычных кнопок недостаточно. Проверяют поведение всего пресса при потере и восстановлении воздуха и электричества, включая остаточное давление и возможность падения вертикального узла. Перед доступом в опасную зону энергию изолируют, остаточное давление безопасно снимают, подвижный узел фиксируют по инструкции пресса. Распределители 4V/3V сами по себе эту защиту не обеспечивают.
Типичные ошибки
- Давят «до результата» одним ходом. Перегиб в обратную сторону исправить труднее, чем исходный прогиб. Правят шагами с замером индикатором.
- Нет перегиба. Вал возвращается упруго, и кажется, что пресс «не держит». Прогибать нужно сильнее кривизны вала.
- Опоры стоят далеко. Усилие обратно пропорционально L: если призмы раздвинули вдвое, нужное усилие падает вдвое, но вал при этом прогибается сильнее и риск повредить его возрастает.
- Берут σт «по справочнику вообще». Для вашей стали и состояния поставки значение другое; смотрите сертификат на прокат.
- Правят закалённую шейку. Она хрупкая; технологию согласуйте до начала.
- Сеть 10 бар без регулятора. Рабочий предел наших серий усилителей — 0,8 МПа.
Рубрики каталога
- Пневмоприводы — цилиндры и усилители;
- Усилители MPT — газогидравлические цилиндры;
- Калькулятор усилия цилиндра;
- Калькулятор скорости цилиндра.
Частые вопросы
Как считают усилие правки вала на прессе?
Для сплошного круглого вала постоянного сечения и силы посередине двух опор: F = π × σт × d³ / (8 × L). Это оценка начала текучести без исходных остаточных напряжений. Коэффициент 1,5 в примере выбран условно; режим правки определяют по технологии детали.
Почему нужен перегиб?
После снятия нагрузки часть изгиба возвращается упруго. Вал прогибают сильнее его кривизны и подходят к результату шагами с замером индикатором.
Хватит ли пневмоцилиндра без усилителя?
В условном примере Ø40 мм, пролёт 400 мм, σт = 355 МПа и коэффициент 1,5 получено около 33,5 кН. При 0,6 МПа расчётный диаметр обычного цилиндра — около 270 мм без учёта трения и противодавления. По таблице SNS MPTF Ø80 5T оценка давления — 0,335 МПа; пригодность наших MPT/MPTD проверяют по паспорту выбранного исполнения.
Какое давление воздуха подавать?
Для упомянутых MPT/MPTD заявлено 0,2–0,8 МПа. Сеть 10 бар (1,0 МПа) подают через регулятор с подходящим допустимым давлением на входе; выход согласуют с пределами всех элементов схемы. Рабочее давление для нужного усилия берут из паспорта выбранного исполнения.
Можно ли править закалённый или коленчатый вал?
Закалённый вал хрупок, правка прессом на призмах рискует трещиной; коленчатый вал с щеками правят специальным прессом. Эти случаи рассчитывают отдельно под деталь.
Какой диаметр вала предел для пневмогидравлического пресса?
Универсального предела по диаметру нет. В условном примере Ø100 мм при пролёте 800 мм получено около 26 650 кгс с коэффициентом 1,5; Ø160 30T подходит лишь по номиналу. Нужны проверка усилия при рабочем давлении и нагруженного хода. Увеличение пролёта при том же диаметре снижает расчётное усилие.
Готов выбрать? Найдём конкретный артикул за минуту
Прочитал статью — нужен товар или совместимый аналог европейских брендов? Перейди в наш каталог или подбор аналогов:
Калькуляторы и инструменты
или подбор аналога европейских брендов
Ещё по теме: артикулы, аналоги и статьи (4)
Пришлите список позиций — вернём варианты с ценами
Вставьте список артикулов из таблицы и количество — подберём наши позиции WAALPC и вышлем счёт. Можно позвонить: 8 800 350-01-08.
Главный инженер CORNETA.TECH ответит за 1 рабочий день: подбор аналога европейских брендов, расчёт пневмосистемы, спецификация на WAALPC с ценами.
Звонок бесплатный по России. Или оставьте адрес электронной почты — ответим письмом за 1 рабочий день:
