11.09.2026 · Вадим Ибрагимов, главный инженер
Краткий ответ
Пресс-ножницы — это узел или отдельный станок, который отрезает или вырубает металл прямым либо наклонным ножом под нагрузкой от привода: гидравлического, пневматического или ручного рычажного. От типа привода и способа реза зависит, какую толщину и какую длину линии реза вообще можно резать — пневматика справляется не с любым сочетанием.
Усилие прямого реза считают по формуле F = k · L · s · σср, где L — длина линии реза (мм), s — толщина металла (мм), σср — сопротивление срезу (≈0,7–0,8 от предела прочности материала), k — коэффициент запаса на затупление ножей и перекос. Для полосы 50×3 мм из Ст3 (σв≈400 МПа, σср≈300 МПа) это 45 000 Н = 45 кН без запаса. Наш самый большой цилиндр в реестре — WAALPC DSBG-320 — при рабочем давлении 0,6 МПа даёт теоретически 48,25 кН, а с потерями ≈10 % (допущение) около 43 кН — то есть меньше 45 кН, не говоря о запасе k = 1,3 (58,5 кН). Полосу 50×3 мм прямым ножом пневматика тянет только при давлении в цилиндре не ниже ≈0,81 МПа. Дальше в статье — почему зазор и угол наклона ножа меняют картину, таблица «толщина × длина реза → диаметр цилиндра» и расчёт на реальном артикуле.
🛒 Решение в каталоге:
WAALPC DSBG Ø32–320 — профильные цилиндры ISO 15552 со встроенными стяжными шпильками, рабочее давление до 1,0 МПа.
Что такое пресс-ножницы и как они режут металл
Пресс-ножницы — не всегда отдельный станок. Иногда это узел на прессе: пуансон-нож, который движется вертикально относительно неподвижного стола-матрицы и отрезает или вырубает заготовку. Отдельным станком с таким же принципом работы называют гильотинные ножницы — их отличает длинный прямой или наклонный нож, рассчитанный на широкий лист.
Различие внутри одного термина «пресс-ножницы» держится на двух способах реза: рез — прямая или наклонная линия, заготовка распадается на две части; вырубка — замкнутый контур, из листа вынимают деталь целиком. Формула усилия одна и та же по физике (сопротивление металла срезу), но подставляют в неё разное: для реза — длину линии, для вырубки — периметр контура. Разница важна на практике: у реза есть приём для радикального снижения усилия (наклонный нож), у вырубки замкнутым контуром — почти нет.
Усилие реза пресс-ножниц: формула и расчёт до числа
Базовая формула для прямых параллельных ножей — из справочника В. П. Романовского «Холодная штамповка» (по памяти, не сверено с текстом):
P = L · S · σср
где σср — сопротивление срезу, связано с пределом прочности как σср = (0,7–0,8)·σв. Для Ст3 по ГОСТ 380 предел прочности σв лежит в диапазоне около 370–490 МПа в зависимости от раскисления и толщины проката (диапазон по памяти, не сверено с текстом ГОСТ); для расчёта берём представительное значение 400 МПа. На верхней границе (490 МПа, σср ≈ 368 МПа) усилие для полосы 50×3 мм вырастает до ≈55 кН.
Расчёт по шагам для полосы 50×3 мм:
- L = 50 мм — длина линии реза
- s = 3 мм — толщина полосы
- σв = 400 МПа (Ст3, ГОСТ 380)
- σср = 0,75 · 400 = 300 МПа — середина диапазона 0,7–0,8
- F = 50 · 3 · 300 = 45 000 Н = 45 кН
Тот же справочник, по памяти, даёт поправку на реальные условия: изгиб заготовки при резе, неравномерность толщины проката и затупление ножей увеличивают требуемое усилие примерно на 30%. Расчётное усилие для подбора машины — не 45, а Pn = 1,3 · P = 58,5 кН. Кроме того, усилие пневмоцилиндра меньше теоретического p·A из-за трения уплотнений: как допущение принимаем потери ≈10 %, то есть Fцил ≈ 0,9 · p · A.
Зазор между ножами: усилие и качество кромки
Зазор между режущими кромками верхнего и нижнего ножа — не монтажный допуск, а рабочий параметр, который считают отдельно под каждую толщину. Практическое правило: зазор z = (1/30…1/20)·s, то есть 3,3–5% толщины металла (ориентир; в литературе для гильотинных ножниц по стали встречаются и большие значения — сверьте с паспортом ножниц).
| толщина s, мм | зазор z, мм |
|---|---|
| 1 | 0,03–0,05 |
| 2 | 0,07–0,10 |
| 3 | 0,10–0,15 |
| 4 | 0,13–0,20 |
| 5 | 0,17–0,25 |
| 6 | 0,20–0,30 |
Зазор меньше нормы — ножи фактически защемляют металл вместо того, чтобы срезать: трение растёт, усилие растёт, а кромки ножей выкрашиваются быстрее. Зазор больше нормы — металл перед разделением успевает заметно погнуться, на кромке остаётся заусенец и скол, качество реза падает даже если усилия хватает с запасом. Правильный зазор — тот случай, когда «отрегулировано один раз по толщине» экономит и усилие, и ресурс ножей одновременно.
Наклонный нож: почему угол снижает усилие в разы
Ключевой приём для длинного реза — наклонить подвижный нож относительно неподвижного на угол φ (типично 1–5°, меньшие углы — для тонкого металла). Вместо того чтобы врезаться в металл по всей длине L одновременно, наклонный нож режет постепенно: точка контакта с полной глубиной погружения ползёт вдоль линии реза. Формула ниже — справочная (по памяти, не сверена) и справедлива, когда длина реза не меньше длины фронта s/tgφ.
Геометрически, если нож наклонён на угол φ, к моменту, когда одна точка линии реза уже прорезана на всю толщину s, соседняя точка на расстоянии ℓ = s / tg φ ещё не тронута. Это и есть длина «фронта» реза, который нагружен одновременно — не вся линия L, а только этот короткий участок. Отсюда усилие наклонного реза:
Fнакл ≈ σср · s² / (2 · tg φ)
Формула не содержит L — усилие наклонного реза почти не зависит от длины линии. Для угла 3° и той же полосы s = 3 мм:
- tg 3° = 0,0524
- Fнакл = 300 · 3² / (2 · 0,0524) = 300 · 9 / 0,1048 = 25 760 Н ≈ 25,8 кН
Здесь s/tgφ ≈ 57 мм, то есть на короткой полосе 50 мм фронт охватывает почти всю длину, и снижение только в 1,7 раза — заметно, но не радикально. На длинном резе разница растёт линейно с длиной, потому что прямой рез растёт вместе с L, а наклонный — нет:
| длина реза L, мм | прямой нож, кН | наклонный нож 3°, кН | во сколько раз меньше |
|---|---|---|---|
| 50 | 45,0 | 25,8 | 1,7 |
| 100 | 90,0 | 25,8 | 3,5 |
| 200 | 180,0 | 25,8 | 7,0 |
| 500 | 450,0 | 25,8 | 17,5 |
| 1000 | 900,0 | 25,8 | 34,9 |
Это ровно та причина, по которой у промышленных гильотинных ножниц нож всегда наклонный: на листе шириной 1250–2000 мм прямой нож потребовал бы усилия в десятки раз больше, чем даёт любой реальный привод. Плата за приём — заготовка на выходе слегка изгибается и закручивается за счёт того, что рез идёт не мгновенно, а с задержкой по длине; чем больше угол, тем заметнее этот эффект и тем быстрее изнашивается кромка ножа. Поэтому угол не делают больше необходимого — обычно 1–3° для тонкого листа, до 5° для более толстого (ориентир).
Ход тоже растёт: при наклонном ноже один конец лезвия отстаёт от другого на L·tgφ, то есть ход ножа должен быть не меньше s + L·tgφ + зазор на подачу листа. Для L = 1000 мм и 3° это ≈ 52 мм плюс толщина — ход 25 мм у DSBG-320-25-P из примера ниже для длинного наклонного реза не годится.
Ограничение по толщине остаётся: усилие растёт как s². При s = 3 мм Fнакл ≈ 25,8 кН (с k = 1,3 — ≈ 34 кН, проходит на Ø320 при 0,6 МПа: ≈ 43 кН с потерями), а при s = 4 мм уже ≈ 45,8 кН (с k = 1,3 — ≈ 60 кН, не проходит).
Вырубка против прямого реза
У вырубки контур замкнутый — в формулу вместо длины линии L подставляют периметр контура P: F = k · P · s · σср. Физика та же, но приём с наклонным ножом здесь не работает напрямую: контур замкнут со всех сторон, «сбежать» от одновременной нагрузки по всему периметру нельзя. В штамповке эту проблему решают ступенчатым пуансоном или скосом на матрице — усилие размазывается по времени за счёт того, что разные участки контура входят в металл не одновременно, — но это отдельная, более сложная конструкция пуансона, а не просто наклон целого ножа.
Практический вывод: для вырубки даже небольшого контура пневматический привод упирается в предел гораздо быстрее, чем для прямого реза той же толщины. Круглая шайба Ø40 мм из той же полосы 3 мм имеет периметр около 126 мм — это уже 126 × 3 × 300 = 113 400 Н = 113,4 кН, что в 2,4 раза больше теоретического усилия Ø320 при 0,6 МПа (48,25 кН) и в 2,6 раза — с потерями (≈43 кН). Вырубку деталей заметного размера пневматикой на 0,6 МПа честно не потянуть — только гидравлика.
Таблица: толщина металла и длина реза → диаметр цилиндра пресс-ножниц
Расчёт для прямого ножа: F = L·s·σср (σср = 300 МПа), расчётное усилие Pn = 1,3·F, усилие цилиндра — теоретическое p·A с потерями 10 % (Fцил = 0,9·p·A), ряд цилиндров WAALPC ISO 15552. В скобках — усилие цилиндра и запас над Pn. «Нет» — даже Ø320 не хватает.
| s, мм | L, мм | F, кН | Pn=1,3·F, кН | Ø при 0,6 МПа | Ø при 1,0 МПа |
|---|---|---|---|---|---|
| 1 | 50 | 15,0 | 19,5 | Ø250 (26,5; +36%) | Ø200 (28,3; +45%) |
| 1 | 100 | 30,0 | 39,0 | Ø320 (43,4; +11%) | Ø250 (44,2; +13%) |
| 1 | 200 | 60,0 | 78,0 | нет | нет (Ø320: 72,4) |
| 2 | 50 | 30,0 | 39,0 | Ø320 (43,4; +11%) | Ø250 (44,2; +13%) |
| 2 | 100 | 60,0 | 78,0 | нет | нет |
| 3 | 50 | 45,0 | 58,5 | нет (Ø320: 43,4) | Ø320 (72,4; +24%) |
| 3 | 80 | 72,0 | 93,6 | нет | нет |
| 4 | 40 | 48,0 | 62,4 | нет | Ø320 (72,4; +16%) |
| 5 | 25 | 37,5 | 48,8 | нет | Ø320 (72,4; +48%) |
| 6 | 20 | 36,0 | 46,8 | нет | Ø320 (72,4; +55%) |
Видна закономерность: предельный параметр — не толщина и не длина сами по себе, а их произведение s × L, то есть площадь сечения реза. Для Ø320 при 0,6 МПа с k = 1,3 и потерями это около 110 мм² (43 400 Н / (1,3 · 300 МПа) ≈ 111 мм²), при 1,0 МПа — около 185 мм². Без запаса k и без потерь (теоретические 48,25 кН) предел был бы 161 мм² — именно на такую цифру нельзя рассчитывать. Все значения — для Ст3 с σв = 400 МПа; для нержавеющей и высокопрочной стали пересчитайте.
Честный вывод: где заканчивается пневматика
45 кН для полосы 50×3 мм против теоретических 48,25 кН у Ø320 при 0,6 МПа — на бумаге запас 7,2%, но с потерями в цилиндре (≈43 кН) он уже отрицательный, а с эксплуатационным запасом 1,3 требуется 58,5 кН. Строго по методике пневматика на 0,6 МПа такую полосу не тянет. Чтобы получить Ø320 с запасом, нужно давление в цилиндре не ниже 58,5 / (0,9 · 80,4) ≈ 0,81 МПа, практически 1,0 МПа (паспортный максимум серии DSBG) — тогда с потерями 72,4 кН и запас 24 %. У большинства цехов магистраль 0,6–0,7 МПа, а давление на цилиндре ещё ниже из-за потерь в линии.
Практический ориентир для прямого ножа на 0,6 МПа: сечение реза s × L до ≈ 110 мм² (1 мм × 100 мм, 2 мм × 50 мм). Дальше — три пути: поднять давление до 0,9–1,0 МПа (у большинства цехов нужной магистрали нет), перейти на наклонный нож там, где это применимо (прямой рез, не вырубка), или сменить привод на гидравлику — там при том же диаметре цилиндра рабочее давление 16–20 МПа вместо 0,6–1,0 МПа даёт кратно больше усилия.
Рычаг — четвёртый путь: он умножает силу за счёт хода. При соотношении плеч 3 : 1 и КПД шарниров 0,9 цилиндр Ø250 при 0,6 МПа (26,5 кН с потерями) даёт на ноже ≈ 26,5 · 3 · 0,9 ≈ 71 кН (допущения), но ход цилиндра должен быть втрое больше хода ножа, а скорость реза падает во столько же раз.
Пример на артикуле: цилиндр DSBG-320-25-P
Для полосы 50×3 мм берём WAALPC DSBG-320-25-P — профильный цилиндр ISO 15552, диаметр 320 мм, ход 25 мм (для реза достаточно короткого хода — нож проходит толщину листа и небольшой запас, длинный ход тут не нужен и только удорожает узел). Цена — 204 170 ₽. Рабочее давление у серии DSBG — до 1,0 МПа, для расчёта берём 0,6 МПа, как и в остальных статьях этого кластера.
F = 0,6 МПа × π × 320² / 4 = 0,6 × 80 425 = 48 255 Н = 48,25 кН — то самое значение из таблицы выше. Это теоретическое толкающее усилие штока без потерь; с потерями ≈10 % — около 43,4 кН. В реальном узле часть хода уходит на выборку зазора и страгивание ножа, поэтому усилие в момент реза ещё ниже — это аргумент за запас по давлению и диаметру. Камера Ø320 при ходе 25 мм — около 2 л (≈ 14 нл при 0,6 МПа): её заполнение требует распределителя, трубопровода и дросселей соответствующего сечения, см. замечание к спецификации.
Пневмосхема и безопасность: двуручное управление и защита от падения ножа
Учебная принципиальная схема (не проект машины): фильтр-регулятор на входе, два ручных клапана в цепи «И» (выход первого подаёт воздух на вход второго — сигнал на пилот главного распределителя проходит, только если нажаты оба одновременно), пневмораспределитель 5/2 с пневмоуправлением, два дросселя для раздельной настройки скорости прямого и обратного хода, цилиндр, глушители на выхлопе.
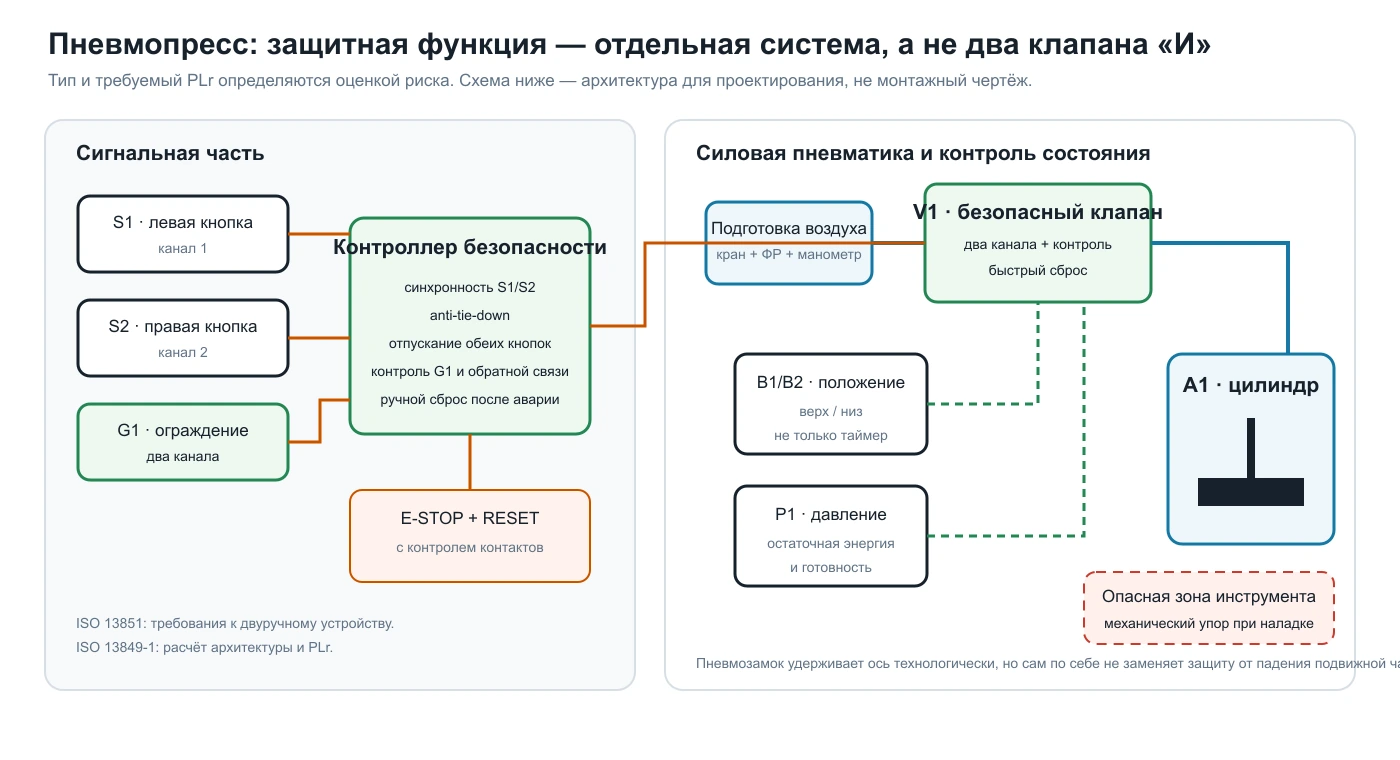
Почему не педаль. На пресс-ножницах зона реза — прямо под ножом, и педаль без ограждения освобождает обе руки как раз там, где им находиться нельзя. Один из способов защиты — двуручное управление: обе руки на своих кнопках, и любая отпущенная раньше времени останавливает ход (требования к двуручному устройству — в ISO 13851; общие требования безопасности машин в России — ТР ТС 010/2011; тексты по памяти, не сверены). Двуручное — не единственное решение: по оценке риска выбирают его, блокирующее ограждение или световой барьер. Простая цепь «И» из двух клапанов не защищает от блокировки одной кнопки и не контролирует синхронность и отпускание — для этого нужен сертифицированный модуль (как на рисунке ниже).
Что ещё нужно на таком станке.
- Ограждение или блокировка зоны реза и аварийный останов: двуручное управление защищает только оператора у кнопок.
- Падение ножа: при потере воздуха нож вместе со штоком может опуститься под собственным весом. Пневмозамки на портах цилиндра уменьшают этот риск, но не устраняют внутренние утечки — при наладке и замене ножей нужен механический упор (стопор), как показано на рисунке ниже.
- Замена ножей — только после отключения питания, сброса давления из обеих камер (краны между замками и цилиндром) и установки механического упора.
- После пропажи и возобновления подачи воздуха давление подают через клапан плавного пуска, нож не должен двигаться сам.
Честно: сертифицированный узел двуручного управления — две несрабатывающие от случайного касания кнопки с логикой «И» и защитой от блокировки одной кнопки скотчем — это отдельная позиция безопасности, а не пневматический компонент, и в нашем каталоге её нет. Пневматическую часть (цилиндр, распределитель, дроссели, пневмозамки) можно собрать из компонентов каталога; кнопочные клапаны и защитный модуль подбирают отдельно. Сертифицированный модуль для серийного станка нужно брать у поставщика машиностроительной автоматики, рассчитанного именно на эту задачу.
Спецификация пресс-ножниц с артикулами и ценами
| Артикул | Назначение | Кол-во | Цена |
|---|---|---|---|
| DSBG-320-25-P | цилиндр, Ø320, ход 25 мм | 1 | 204 170 ₽ |
| 4A210-10 | распределитель 5/2, пневмоуправление | 1 | 540 ₽ |
| AFR2000 | фильтр-регулятор со встроенным манометром | 1 | 672 ₽ |
| JSC6-M5 | дроссель, регулировка скорости хода | 2 | 60 ₽ |
| BSLM | глушитель на выхлоп распределителя | 2 | 21 ₽ |
| PC06-M6 | фитинг цанговый прямой | 4 | 12 ₽ |
| PCV-15 | пилотный обратный клапан (пневмозамок), G1/2 — если порт цилиндра G1/2 (порт Ø320 в карточке DSBG не указан) | 2 | 2 540 ₽ |
В спецификацию не входят: рама, нож и матрица (механическая обработка отдельно), сертифицированный узел двуручного управления (отдельная позиция безопасности, см. выше), кнопочные клапаны цепи «И», шаровые краны для стравливания камер, механический упор и трубки. Набор учебный: трубка Ø6 мм, дроссели M5 и распределитель 4A210 рассчитаны на малые цилиндры, а камера Ø320 — около 2 л; сечения распределителя, трубопровода и дросселей для такого цилиндра подбирают по расходу, порты цилиндра уточняют по паспорту. Не сходится по своей толщине и длине реза — пришлите материал, толщину, длину реза и рабочее давление в сети на info@corneta.ru, посчитаем и подберём цилиндр под ваш случай (сроки — по запросу).
Типичные ошибки при расчёте и сборке пресс-ножниц
- Путают σв и σср — подставляют в формулу полный предел прочности вместо сопротивления срезу, получают завышенное усилие на 25–40% и берут цилиндр крупнее, чем нужно (или наоборот — недооценивают, если взяли готовую цифру «предел прочности» не за то число).
- Забывают эксплуатационный запас 1,3 и потери в цилиндре — подбирают цилиндр впритык к теоретическому p·A без учёта затупления ножей и трения уплотнений, и станок не режет, когда кромка чуть притупилась.
- Зазор оставляют «на глаз» — либо нулевой (рост трения и усилия, быстрый износ ножей), либо завышенный (рваная кромка и заусенец даже при достаточном усилии привода).
- Ставят ножную педаль без ограждения — руки остаются свободны у зоны реза; защиту выбирают по оценке риска (двуручное, блокирующее ограждение, световой барьер).
- Путают рез и вырубку — считают усилие по длине линии L там, где на самом деле замкнутый контур и нужен периметр P; для вырубки, в отличие от реза, приём с наклонным ножом не работает напрямую.
- Ждут выигрыша от наклонного ножа на короткой полосе — когда L не больше длины фронта s/tgφ (≈57 мм при 3° и s = 3 мм), снижение скромное (в примере 1,7 раза), а формула для наклонного реза уже не применима; приём работает на длинных резах, не на узких заготовках.
Связанные материалы
Пресс-ножницы — шестая статья в серии расчётов усилия для самодельных пневматических станков. Смежные операции того же кластера:
Про ручной вырубной инструмент — в статье «Пневмоножницы вырубные по металлу: толщина реза и расход воздуха».
Вопросы и ответы
До какой толщины металла режут пресс-ножницы на пневматике?
На рабочем давлении 0,6 МПа и максимальном в нашем реестре цилиндре Ø320 — прямым ножом при сечении реза s × L до ≈110 мм² (1 мм × 100 мм, 2 мм × 50 мм), с запасом 1,3 и потерями 10 %. При 1,0 МПа — до ≈185 мм² (3 мм × 50 мм, 4 мм × 40 мм). Больше — наклонный нож, повышенное давление или гидравлика.
Чем пресс-ножницы отличаются от гильотинных ножниц?
По сути это одно и то же — прямой или наклонный нож, режущий лист под нагрузкой привода. «Гильотинные ножницы» чаще называют отдельный станок для листа большой ширины с обязательно наклонным ножом; «пресс-ножницы» — более широкое бытовое название, включающее и узел на прессе, и небольшой станок для полосы или прутка.
Почему наклонный нож снижает усилие, если площадь среза та же?
Потому что снижается не площадь среза, а то, сколько металла режется одновременно. Прямой нож нагружает всю линию реза сразу, наклонный — только узкий фронт шириной s/tgφ, который постепенно ползёт вдоль линии. Меньше одновременно нагруженного металла — меньше пиковое усилие в любой момент времени.
Можно ли резать пневматикой лист шире 100 мм?
Прямым ножом — только тонкий металл (см. таблицу выше). Наклонным ножом — большую ширину, потому что усилие наклонного реза почти не зависит от длины линии; узкое место переносится на толщину (усилие растёт как s²) и на ход ножа, который должен быть не меньше s + L·tgφ.
Обязательно ли двуручное управление на прессе-ножницах?
Не обязательно именно двуручное: защиту выбирают по оценке риска. Зона реза опасна для рук, а ножная педаль без ограждения освобождает обе руки именно там, где им находиться нельзя. Варианты — двуручное управление с остановкой хода при отпускании любой кнопки, блокирующее ограждение, световой барьер; при любом из них нужны аварийный останов и защита от падения ножа при наладке.
Что выбрать — цилиндр Ø320 или гидравлику?
Если расчётное усилие с запасом 1,3 укладывается в ≈43 кН (Ø320, 0,6 МПа, потери 10 %) или в ≈72 кН (1,0 МПа) — пневматика подходит и обходится дешевле в обвязке. Выше этого порога Ø320 уже не даёт запаса, и по деньгам гидроцилиндр меньшего диаметра на 16–20 МПа часто выходит выгоднее, чем гнаться за пределом пневматики.
Как рассчитать зазор между ножами под свою толщину металла?
Зазор z = (1/30…1/20)·s, то есть 3,3–5% толщины листа. Для стали 3 мм — это 0,10–0,15 мм. Точное значение внутри диапазона подбирают ближе к меньшей границе для тонкого металла и мягких сплавов, ближе к большей — для толстого и твёрдого.
Свой случай не укладывается в таблицу?
Пришлите спецификацию — материал, толщину, длину реза, давление в сети
🛒 Готов выбрать? Найдём конкретный артикул за минуту
Прочитал статью — нужен товар или совместимый аналог европейских брендов? Перейди в наш каталог или подбор аналогов:
Калькуляторы и инструменты
или подбор аналога европейских брендов
Главный инженер CORNETA.TECH ответит за 1 рабочий день: подбор аналога европейских брендов, расчёт пневмосистемы, спецификация на WAALPC с ценами.
Звонок бесплатный по России. Или оставьте email — ответим письмом за 1 рабочий день:

