Коротко: что такое запайщик пакетов и его пневмопривод
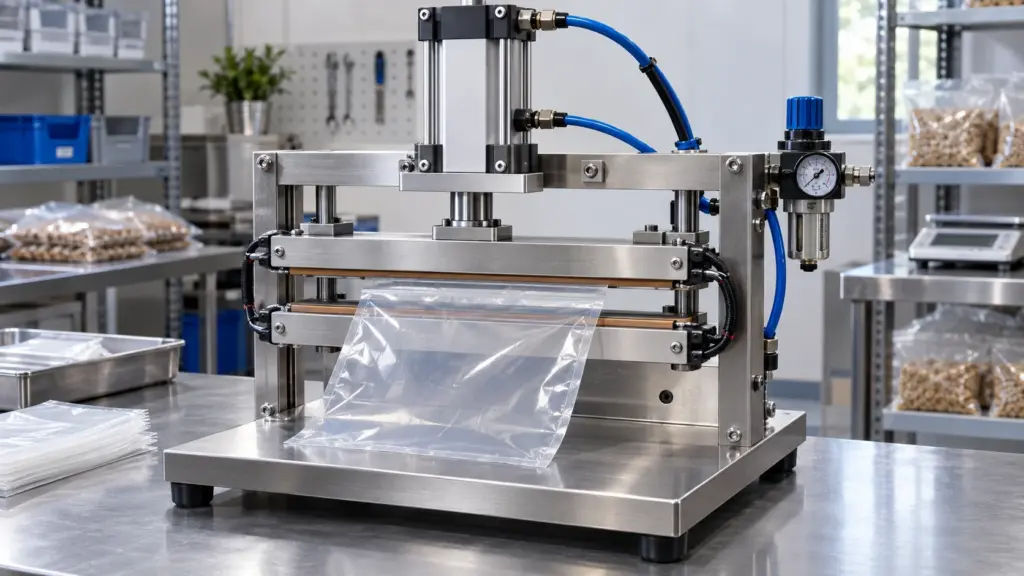
Запайщик пакетов — это термоузел (нагревательная лента и терморегулятор) плюс пневмопривод, который сжимает губки и держит плёнку под давлением, пока идёт сварка шва. Пневматика тут не варит шов — она прижимает плёнку с заданным усилием, а при пропадании напряжения на катушке распределителя пружина сама возвращает золотник, и губки разжимаются. Если пропадёт воздух, а катушка останется под напряжением, губки сами не разойдутся — это отдельный случай, он разобран ниже. Термоэлемент и терморегулятор — покупные изделия, у нас их нет; мы разбираем и подбираем именно привод сжатия: цилиндр, распределитель, дроссели, узел подготовки воздуха.
Формула привода простая: усилие на губках F = k × L, где L — длина шва в миллиметрах, а k — удельное усилие прижима; в этой статье принято как допущение 0,2–0,5 Н на миллиметр шва (не паспортная величина: зависит от плёнки, ширины губки и рычажной передачи, уточняется пробным швом). Для шва 300 мм это 60–150 Н. С учётом потерь на трение (≈10 %, допущение) такое усилие даёт цилиндр диаметром 20 мм при давлении примерно 2,1–5,3 бар. Дальше в статье — расчёт по трём длинам шва, подбор цилиндра и распределителя, и отдельно — что происходит с губками при потере напряжения и при потере воздуха: это два разных случая.
🛒 Решение в каталоге:
Компактные цилиндры WAALPC SDA Ø12–25 мм (в примерах статьи; в каталоге серия SDA — до Ø100) и распределители 4M210 (моностабильные, 5/2) — поставка от 2 недель.
Из чего состоит запайщик пакетов: термоузел и пневмопривод
Раму и корпус запайщика пакетов обычно варят из тонкостенного профиля или гнут из листа — крепление губок, направляющие, станина — это слесарная и сварочная работа, отдельная от пневматики. В этой статье мы разбираем именно узел сжатия: то, что сводит и разводит губки с заданным усилием, а не сборку рамы целиком.
У запайщика пакетов две независимые подсистемы, и их нельзя путать при подборе:
- термоузел — нагревательная лента (нихром или похожий сплав) и терморегулятор, который держит заданную температуру шва. Это покупные изделия — у нас их нет, и мы не будем делать вид, что подбираем терморегулятор так же уверенно, как цилиндр из реестра;
- пневмопривод — цилиндр, распределитель, дроссели и узел подготовки воздуха (ФРЛ), которые сводят губки с рассчитанным усилием, держат прижим на время сварки и остывания шва, а потом разводят губки. Это наша часть, и дальше — расчёт именно по ней.
Пневмопривод в запайщике пакетов решает три задачи одновременно: сжать плёнку с усилием, которое держит шов без пережима и без утечки воздуха из будущего пакета; удержать прижим на время нагрева и остывания; и — обязательно — самостоятельно разжать губки, если пропало питание или воздух, потому что губки в это время горячие.
Усилие сжатия губок запайщика пакетов: формула и расчёт по длине шва
Удельное усилие прижима для термосварки полимерной плёнки в расчёте принято в диапазоне k = 0,2–0,5 Н/мм длины шва. Это допущение статьи для оценки порядка величины, а не паспортное значение: нижняя граница — для тонкой плёнки, верхняя — для более плотной многослойной, где нужен более сильный прижим, чтобы слои сварились по всей толщине. Ширина губки и рычаг между цилиндром и губкой в формулу не входят: если между штоком и губкой есть рычаг, усилие на губке равно усилию цилиндра, умноженному на передаточное отношение.
Формула: F = k × L, где L — длина шва в миллиметрах, F — итоговое усилие сжатия в ньютонах.
| Длина шва L, мм | F при k=0,2 (мин) | F при k=0,5 (макс) | Диапазон F, Н |
|---|---|---|---|
| 200 | 40 Н | 100 Н | 40–100 |
| 300 | 60 Н | 150 Н | 60–150 |
| 400 | 80 Н | 200 Н | 80–200 |
Конкретное значение k внутри диапазона подбирают опытным путём по первому шву: если шов рвётся или расслаивается при вскрытии — прижим слабый, если плёнка у кромки шва вытягивается и мутнеет («передавлено») — прижим избыточен. Пневмопривод должен уметь работать во всём диапазоне 0,2–0,5 Н/мм, а не только в одной точке — это и определяет подбор цилиндра и давления в следующем разделе.
Подбор пневмоцилиндра для запайщика пакетов: диаметр и ход
Усилие на штоке в конце хода (когда поршень стоит и губки сжаты) — F = p × A − R, где p — давление в МПа, A — площадь поршня в мм² (A = π×D²/4), R — потери на трение уплотнений. В расчёте принято R ≈ 0,1·p·A (≈10 %, допущение), поэтому нужное давление считаем как p = F / (0,9 × A). Задача подбора — не «взять цилиндр помощнее», а выбрать диаметр так, чтобы весь диапазон усилия шва (0,2–0,5 Н/мм) укладывался в рабочее окно давления на регуляторе. Границы окна: снизу — минимальное рабочее давление распределителя (0,15 МПа = 1,5 бар по карточке 4V/4M), сверху — давление сети с запасом (допущение: сеть 6 бар, рабочее давление не выше ≈ 0,8 от неё, то есть около 4,8 бар).
| Шов L, мм | F, Н | Диаметр цилиндра | Площадь A, мм² | Давление на F (с потерями ≈10 %) |
|---|---|---|---|---|
| 200 | 40–100 | Ø16 мм | 201 | 2,2–5,5 бар |
| 300 | 60–150 | Ø20 мм | 314 | 2,1–5,3 бар |
| 400 | 80–200 | Ø25 мм | 491 | 1,8–4,5 бар |
Все три случая укладываются в окно давления 1,8–5,5 бар: диаметр цилиндра для каждой длины шва подобран под него, а не взят «с запасом». Рабочее давление цилиндров SDA по карточке — 0,1–0,9 МПа, регулятор AFR2000 настраивается в пределах 0,05–0,85 МПа, так что по паспортным диапазонам окно допустимо. Запас невелик: у швов 200 и 300 мм верхняя граница окна (5,5 и 5,3 бар) близка к давлению сети 6 бар. При 4,8 бар (0,8 от сети) цилиндр Ø16 даёт ≈ 87 Н (k до ≈ 0,43 для шва 200 мм), Ø20 — ≈ 136 Н (k до ≈ 0,45 для шва 300 мм); если пробный шов требует больше — берите цилиндр на типоразмер крупнее и пересчитайте окно.
Ход подвижной губки берут минимальным — по факту зазора, нужного для прохода плёнки и визуального контроля, обычно 10–25 мм. Больший ход не добавляет усилия, зато увеличивает подвижную массу и время цикла: цилиндру приходится разгонять и тормозить лишний путь дважды на каждый шов.
Почему цилиндр малого диаметра и короткого хода — не мощнее, а точнее
Логика подбора здесь обратная привычной: не «чем больше диаметр, тем надёжнее», а «диаметр ровно под диапазон усилия шва». Возьмём для шва 300 мм цилиндр Ø25 вместо Ø20: A = 491 мм², и для 60–150 Н нужно давление p = F / (0,9 × 491) ≈ 1,4–3,4 бар. Нижняя граница 1,4 бар оказывается ниже минимального рабочего давления распределителя (1,5 бар по карточке 4V/4M) — настроить слабый прижим для тонкой плёнки не получится: распределитель не переключится надёжно. Малый диаметр держит обе границы диапазона усилия в допустимом окне давления.
Короткий ход даёт то же самое с другой стороны: меньше подвижная масса — быстрее цикл и меньше механическая инерция, которую нужно гасить дросселем на подходе губок к плёнке. Для запайщика, который варит по нескольку швов в минуту, это прямо влияет на производительность линии, а не только на плавность хода.
Время выдержки шва: реле времени и логика цикла
Выдержка шва запайщика пакетов — это не пневматическая функция, а электрическая: временем управляет реле времени (таймер) в цепи нагревателя, тот же класс покупного оборудования, что и терморегулятор. Пневмопривод в этой логике — исполнительный механизм: он держит губки сжатыми весь заданный интервал и не размыкается раньше срока.
Интервал обычно состоит из двух частей, даже если на контроллере одна ручка регулировки: сначала нагрев шва под прижимом (доли секунды — несколько секунд, зависит от толщины плёнки и мощности ленты), затем короткая выдержка на остывание под тем же прижимом — если разжать губки сразу после отключения нагрева, шов ещё не схватился и может разойтись. Разводить губки раньше времени опасно вдвойне: и шов не держит, и лента ещё горячая.
Безопасность запайщика пакетов: почему распределитель — моностабильный, а не бистабильный
Губки запайщика пакетов горячие и сходятся с реальным усилием — 40–200 Н на кромке, которая соприкасается с нагретой до температуры сварки плёнкой. Это рабочая зона, где рука не должна оказаться ни при каком сбое. Поэтому первое требование к схеме — не к усилию, а к поведению при отказе: пропало питание — губки обязаны разойтись сами, без команды оператора. Отдельно разобран отказ по воздуху: там одной пружины недостаточно.
Это разница между двумя типами распределителя, о которой у нас есть отдельная статья про моностабильный и бистабильный пневмораспределитель. Коротко: бистабильный распределитель (с двумя катушками или механической фиксацией) держит последнее положение золотника даже без питания — обесточился на середине цикла, губки как были сжаты, так и остались. Моностабильный распределитель с пружинным возвратом устроен иначе: у него только одна катушка, и при полном её обесточивании пружина сама возвращает золотник в исходное положение. Безопасным оно становится только при правильной обвязке: у стандартной схемы 5/2 в исходном положении воздух подан в порт 2 (порт 4 — на выхлоп), поэтому порт 2 надо вести на штоковую полость (разжатие), а порт 4 — на поршневую (сжатие при поданном напряжении). Уточните исходное положение по схеме на корпусе и в паспорте вашего исполнения.
Для запайщика пакетов это делает моностабильный 5/2-распределитель обязательным элементом схемы: например 4M210-06-DC24V — 5/2 с одной катушкой, порты G1/8, при снятии напряжения пружина возвращает золотник в исходное положение (при обвязке выше — «разжато»). Оговорка: в карточке серии 4M указан фланец NAMUR для монтажа на приводы арматуры — для трубной обвязки цилиндра проверьте, есть ли у выбранного исполнения переходная плита; вариант с портами в корпусе — 4V210-08-DC24V (G1/4, моностабильный, катушка DC 24 В), логика схемы та же.
Но пружина в распределителе решает только половину задачи — случай, когда пропало питание, а воздух в магистрали ещё есть. Если пропал воздух (остановился компрессор, порван шланг), а катушка осталась под напряжением, золотник остаётся во включённом положении: давления нет ни на одном порту, усилия нет ни в одну сторону, и губки остаются сжатыми и горячими — пружина золотника этого не исправит. Чтобы губки всё же разошлись, схема должна сама снять напряжение и подать воздух на разжатие: (1) реле давления на входе снимает питание катушки и нагрева при падении давления; (2) обратный клапан на входе с небольшим запасом объёма за ним удерживает остаточный воздух, которого хватает на один ход разжатия после того, как пружина вернула золотник. Оговорки: реле давления в состав примера не входит и подбирается отдельно; обратный клапан удерживает воздух, только если разрыв — выше по потоку от него (порванный шланг ниже клапана стравит всё). Оценка запаса (допущение): полость разжатия Ø20 при штоке Ø8 и ходе 15 мм — (314 − 50) × 15 ≈ 4 см³; при запасе 0,1 л, объёме линии ≈ 20 см³ давление после расширения ≈ 7 × 100 / (100 + 20 + 4) ≈ 5,6 бар абс. (≈ 4,6 бар изб.) — на один ход хватает. Диаметр штока и объёмы уточните по карточке цилиндра и по своей обвязке. Обратный клапан SPC04-01 из примера — цанговый, под трубку Ø4 мм, давление открытия ≈ 0,02–0,05 МПа (карточка серии): его размер и резьбу подбирают под обвязку — порт фильтра-регулятора AFR2000 у нас G1/4, серия SPC в реестре — под трубку Ø4–10 мм.
Двуручное управление и защитная планка
Пневматическая защита от залипшего положения — необходимое, но не единственное условие безопасности запайщика пакетов. Пока цикл идёт штатно, руки оператора не должны оказываться между губками в момент их схождения — это отдельная задача, которую решает не клапан, а органы пуска цикла.
Два практических варианта: двуручное управление — цикл сжатия стартует только при одновременном нажатии двух кнопок, разнесённых так, чтобы одной рукой их не достать; и механическая защитная планка — неподвижный кожух перед зоной сжатия, который физически не даёт пальцам попасть между губками, независимо от того, что делает оператор. Двуручный пуск для реального цеха собирают на профильном реле безопасности с контролем одновременности нажатия (задержка между кнопками не больше 0,5 с — двуручное управление типа III по ISO 13851; простая логика «И» из двух кнопок или двух кранов 3/2 не проверяет разбежку по времени и не защищает от фиксации одной кнопки), а не просто на двух кнопках через «И». Проект своими руками — не оценка рисков по ISO 13849: категорию безопасности и состав защит определяет тот, кто строит и эксплуатирует машину. Для самодельного запайщика планка механически проще и дешевле, но она не подменяет двуручное управление там, где по циклу губки могут пойти на сжатие без прямого участия оператора — например, по сигналу от датчика заправленной плёнки.
Дроссели на выпуск: мягкое схождение губок без удара
Ход у цилиндра короткий (10–25 мм), а давление в рабочем диапазоне статьи — до 5,5 бар: без ограничения скорости губки долетают до плёнки почти мгновенно и бьют по упору с ударом, а не мягко сжимают. Это износ механики цилиндра и лишний риск для пальцев у самой кромки прижима, даже при исправной защите пуска.
Решает это дроссель на выпуске (meter-out) — он стоит не на подаче, а на выхлопном порту цилиндра и ограничивает скорость поршня, «придушивая» выходящий воздух, а не входящий. Усилие в конце хода при этом не падает — давление на рабочей стороне поршня остаётся полным, регулируется только скорость движения. Дроссель с обратным клапаном AS2202F-06 ставится по одному на каждый порт цилиндра — тогда мягким получается и схождение губок, и их открытие после снятия прижима, что тоже важно: резкий рывок на открытии у горячего узла — не то движение, которое нужно рядом с рукой оператора. Проверьте присоединение: у цилиндров SDA Ø12–25 порт — M5×0,8 (карточка), у дросселей серии AS резьба задаётся в артикуле (в реестре есть варианты «M5»); артикул в примере — по обозначению серии, резьбу и трубку под свой цилиндр уточняйте до заказа.
Ресурс уплотнений при работе у горячего узла: рабочая температура цилиндра
Уплотнения цилиндров SDA — нитрильная резина (NBR), температура окружающей среды по карточке серии −5…+70 °C. Распределитель 4V210 в карточке — уплотнения NBR и окружающая среда −5…+50 °C, у 4M — −20…+70 °C. Нагревательная лента заметно горячее этих пределов, поэтому вблизи неё уплотнения дубеют и теряют эластичность быстрее паспортного ресурса. Термостойкие исполнения (фторкаучук, FKM/Viton) держат более высокую температуру, чем NBR, но исполнение SDA с FKM в карточке серии не заявлено — уточняйте до заказа.
Практические меры: разносить цилиндр и термоэлемент по конструкции планки, а не ставить впритык (тепло по металлу планки передаётся на корпус цилиндра быстрее, чем кажется); где расстояние всё равно небольшое — закладывать тепловой экран между лентой и корпусом цилиндра; для новой конструкции с малым зазором — заранее выяснить, есть ли исполнение с уплотнением FKM, а не переделывать после первого отказа манжет; температуру у корпуса цилиндра и распределителя измерить в работе. Паспортный диапазон температур — по карточке или даташиту конкретной серии, у разных производителей он отличается.
Пример расчёта: привод под шов 300 мм на реальных артикулах WAALPC
Исходные данные (допущения): шов L = 300 мм, плёнка средней плотности, k принимаем по всему диапазону 0,2–0,5 Н/мм, потери на трение ≈ 10 %, сеть 6 бар.
1. Усилие: F = k × L = 0,2×300…0,5×300 = 60–150 Н.
2. Диаметр цилиндра: берём Ø20 мм, площадь поршня A = π×20²/4 ≈ 314 мм². Проверка по границам диапазона с потерями: p = F / (0,9 × A); p(F=150 Н) = 150 / 282,7 ≈ 0,53 МПа (5,3 бар); p(F=60 Н) = 60 / 282,7 ≈ 0,21 МПа (2,1 бар). Обе границы — в окне 1,5–6 бар (выше минимального давления распределителя, ниже давления сети), но верхняя близка к сети: при 4,8 бар цилиндр даёт ≈ 136 Н, то есть k до ≈ 0,45; для более плотной плёнки — Ø25 (150 Н при ≈ 3,4 бар).
3. Ход: 15 мм — с запасом на толщину сложенной вдвое плёнки и зазор для визуального контроля шва, без лишнего вылета штока (ход — допущение примера).
4. Артикул цилиндра — SDA-20-15-P, Ø20×15 мм, порты M5, демпфирование «P» по обозначению, 810 ₽.
5. Распределитель — 5/2 моностабильный 4M210-06-DC24V, 820 ₽: одна катушка 24 В, пружинный возврат в исходное положение при снятии напряжения; порты подключены так, чтобы исходное положение = «разжато» (см. выше).
6. Дроссели на оба выпускных порта цилиндра — AS2202F-06 × 2, по 140 ₽ (резьбу под порт M5 цилиндра уточнить).
7. Фильтр-регулятор для настройки давления в диапазоне 2,1–5,3 бар (по карточке 0,05–0,85 МПа, порт G1/4; манометр — проверить комплектацию) — AFR2000, 672 ₽.
8. Обратный клапан на входе (удерживает запас воздуха при потере давления в магистрали выше по потоку; размер и резьбу подобрать под обвязку) — SPC04-01, 140 ₽.
В состав привода не входят термоузел, рама, реле давления на входе, реле безопасности двуручного пуска и запас объёма (ресивер) — это отдельные позиции вне примера. Допущения расчёта: k = 0,2–0,5 Н/мм, потери ≈ 10 %, сеть 6 бар и рабочее давление ≤ ≈ 0,8 от сети, запас воздуха 0,1 л; всё остальное — карточки серий WAALPC.
Типичные ошибки при сборке пневмопривода запайщика
- Ставят бистабильный распределитель ради экономии воздуха на удержание положения — экономят не на том: при сбое питания горячие губки не разойдутся сами.
- Берут цилиндр на типоразмер крупнее «с запасом», без пересчёта по формуле — нижняя граница усилия шва требует давления ниже минимального рабочего давления распределителя (1,5 бар по карточке), точной настройки нет.
- Рассчитывают на пружину при потере воздуха — при пропавшем воздухе и поданном напряжении губки остаются сжатыми; нужны реле давления и запас воздуха за обратным клапаном.
- Не ставят дроссели на выпуск, считая короткий ход достаточно медленным сам по себе — при рабочем давлении 2–5 бар короткий ход разгоняется почти мгновенно, губки бьют по упору.
- Монтируют цилиндр впритык к нагревательной ленте без теплового зазора или экрана — манжеты NBR теряют эластичность раньше паспортного ресурса.
- Время выдержки привязывают к самому клапану, а не к контроллеру нагрева — прижим снимается до того, как шов остыл, и шов расходится при выемке пакета.
- Считают двуручный пуск формальностью — одну из кнопок фиксируют скотчем «для удобства», и защита от двух рук в опасной зоне перестаёт работать.
Спецификация привода запайщика пакетов
Спецификация для примера со швом 300 мм — все артикулы есть в реестре WAALPC, ссылки ведут на карточки товара; присоединительные размеры дросселей и обратного клапана уточняются по вашей обвязке:
| Компонент | Артикул | Цена |
|---|---|---|
| Цилиндр Ø20×15 мм | SDA-20-15-P | 810 ₽ |
| Распределитель 5/2, моностабильный | 4M210-06-DC24V | 820 ₽ |
| Дроссель с обратным клапаном, 2 шт. | AS2202F-06 | 140 ₽ × 2 |
| Фильтр-регулятор | AFR2000 | 672 ₽ |
| Обратный клапан на входе (размер под обвязку) | SPC04-01 | 140 ₽ |
Оборудование WAALPC — в каталоге.
Вопросы и ответы
Чем запайщик пакетов отличается от одного термоузла?
Термоузел (нагревательная лента и терморегулятор) варит шов теплом, но сам по себе не создаёт прижима — это покупной электрический узел. Пневмопривод сжимает губки с рассчитанным усилием и держит прижим на время нагрева и остывания шва; без него плёнка либо не сварится по всей длине, либо шов получится рыхлым.
Какое усилие нужно на губках запайщика пакетов?
Для расчёта в статье принято 0,2–0,5 Н на миллиметр длины шва (допущение, не паспортная величина) — для шва 300 мм это 60–150 Н. Точное значение подбирают по первому пробному шву под конкретную плёнку.
Почему нельзя ставить бистабильный распределитель на запайщик пакетов?
Бистабильный распределитель держит последнее положение золотника даже без питания — если обесточить его в момент, когда губки сжаты, они останутся сжатыми. Моностабильный распределитель с пружинным возвратом при снятии напряжения переключается в безопасное положение сам, без участия оператора.
Что будет, если пропадёт не питание, а сам воздух?
Если воздух пропал, а катушка осталась под напряжением, у цилиндра двустороннего действия нет усилия ни на одном порту, и губки остаются сжатыми — пружина распределителя эту ситуацию не исправляет. Схема должна сама снять напряжение по реле давления, а обратный клапан с небольшим запасом объёма за ним даёт остаточный воздух на один ход разжатия. Это разбор принципа, а не готовый проект безопасности: реле давления в состав примера не входит.
Сколько по времени должны быть сжаты губки при сварке шва?
Время состоит из нагрева (доли секунды — несколько секунд, зависит от плёнки и мощности ленты) и короткой выдержки на остывание шва под тем же прижимом. Задаёт интервал реле времени в цепи нагревателя, а не пневматика.
Можно ли обойтись без дросселей на выпуске цилиндра?
Можно, но тогда губки долетают до упора почти мгновенно и бьют по нему с ударом — это износ механики и лишний риск у самой кромки прижима. Дроссель на выпускном порту гасит скорость движения, не снижая усилия в конце хода.
Мой шов другой длины — не 200, 300 и 400 мм, что делать?
Формула та же: F = k × L для своей длины шва, дальше — диаметр цилиндра под окно давления между минимальным давлением распределителя (1,5 бар) и ≈ 0,8 от давления сети, с учётом потерь ≈ 10 % (p = F / (0,9 × A)). Пришлите длину шва и тип плёнки — посчитаем готовую спецификацию.
Вадим Ибрагимов — главный инженер corneta.tech
Подбор пневмопривода и аналогов WAALPC по ISO/ГОСТ. Расчёты в статье — по стандартным формулам (F = p·A − R) и данным карточек серий WAALPC, допущения (k, потери, давление сети) помечены в тексте; пришлите параметры своего запайщика — посчитаем спецификацию за 1 рабочий день.
🛒 Готов выбрать? Найдём конкретный артикул за минуту
Прочитал статью — нужен товар или совместимый аналог европейских брендов? Перейди в наш каталог или подбор аналогов:
Калькуляторы и инструменты
или подбор аналога европейских брендов
Главный инженер CORNETA.TECH ответит за 1 рабочий день: подбор аналога европейских брендов, расчёт пневмосистемы, спецификация на WAALPC с ценами.
Звонок бесплатный по России. Или оставьте email — ответим письмом за 1 рабочий день:

